


CHẤN GẤP CNC: ĐÚNG GÓC, ĐÚNG KÍCH THƯỚC, ĐỒNG ĐỀU CẢ LÔ:
Chấn gấp là công đoạn biến tấm phẳng thành hình khối, và cũng là nơi lộ rõ sự khác biệt giữa một xưởng làm cẩn thận và một xưởng làm cho xong. Những vấn đề khách hàng thường gặp khi nhận hàng chấn:
-
Góc chấn không đều giữa các chi tiết trong cùng một lô.
-
Kích thước sai lệch cộng dồn sau nhiều lần chấn, hộp không khép, khe ghép không đều khi hàn.
-
Vết hằn dao cối trên bề mặt inox, nhôm cần thẩm mỹ.
-
Nứt tại đường chấn; lỗ gần đường chấn bị kéo méo.
Phần dưới đây trình bày cách chúng tôi kiểm soát từng vấn đề đó.
DẢI MÁY CHẤN:
|
STT |
LỰC CHẤN |
CHIỀU DÀI CHẤN TỐI ĐA |
PHÙ HỢP VỚI |
|
1 |
220 tấn |
4.000 mm |
Chi tiết dài, tấm dày: vỏ tủ, máng, thanh chấn định hình dài |
|
2 |
110 tấn |
3.100 mm |
Chi tiết dài trung bình: cánh tủ, tấm ốp, khung |
|
3 |
90 tấn |
2.000 mm |
Chi tiết cỡ trung, vỏ hộp, giá đỡ |
|
4 |
60 tấn |
1.500 mm |
Chi tiết nhỏ, bát, pát, hàng loạt |
|
5 |
50 tấn |
1.200 mm |
Chi tiết nhỏ, hàng loạt |
Hãng, model và số trục điều khiển của từng máy:
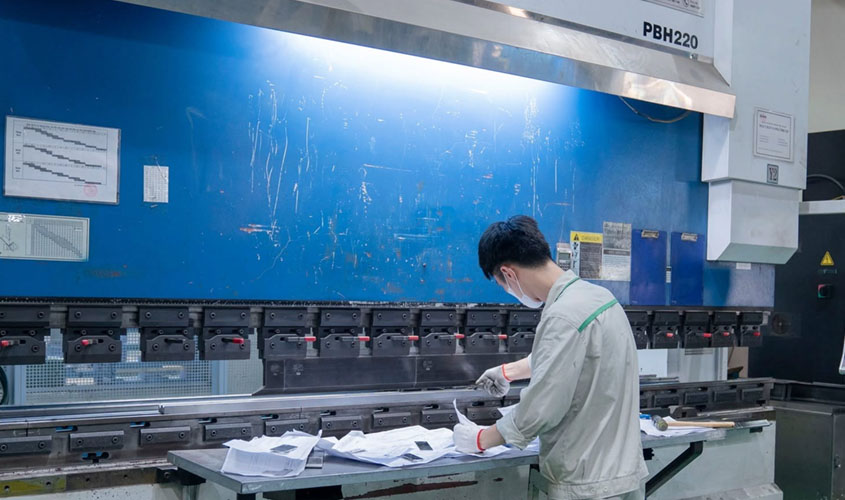
Module CNC Press Brake PBH -220/4100:
-
Lực chấn định mức: 220 tấn (2200 kN)
-
Chiều dài bàn làm việc / Chiều dài chấn tối đa: 4100 mm
-
Khoảng cách giữa hai vách thân máy: 3600 mm.
-
Hành trình Ram: 215 mm.
-
Độ cao mở / Chiều cao đóng khuôn: Khoảng 530 mm.
-
Độ sâu họng: 410 mm.
-
Công suất động cơ chính: Khoảng 21.4 kW.
-
Dung tích thùng dầu thủy lực: Khoảng 400 lít.
-
Kích thước tổng thể (L x W x H): Khoảng 4650 x 1850 x 2935 mm.
-
Trọng lượng máy: Khoảng 17 tấn đến gần 19 tấn (tùy thuộc vào cấu hình trục và trang bị đi kèm).
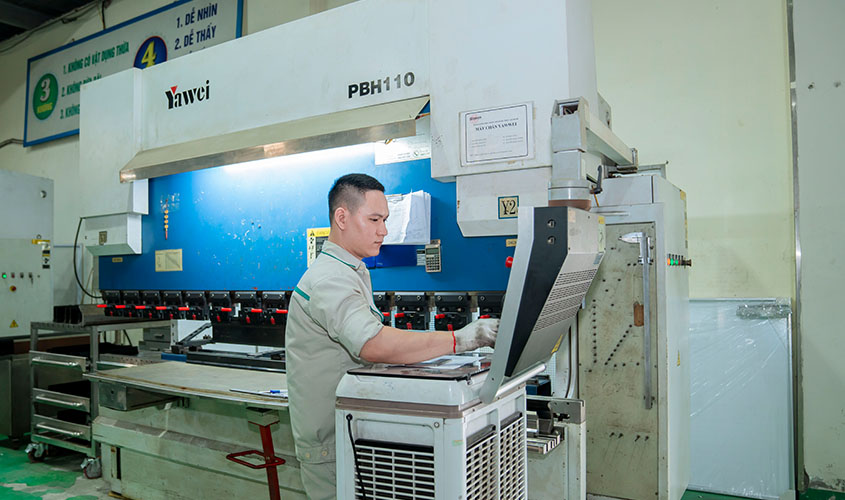
Module CNC Press Brake PBH -110/3100:
-
Lực chấn định mức : 110 tấn (1100 kN)
-
Chiều dài bàn làm việc: 3100 mm – phù hợp để gia công các tấm kim loại dài tới 3 mét.
-
Khoảng cách giữa hai vách thân máy: Khoảng 2500 mm – 2600 mm.
-
Hành trình Ram: 215 mm.
-
Độ cao mở : 520 mm.
-
Độ sâu họng: 410 mm.
-
Tốc độ vận hành: dao: ~220 mm/s, tốc độ làm việc: ~18 mm/s, tốc độ hồi dao: ~180 mm/s
-
Động cơ chính: Khoảng 11 kW – 12.5 kW.
-
Dung tích thùng dầu thủy lực: ~300 lít.
-
Trọng lượng máy: Khoảng 8.800 kg – 9.800 kg
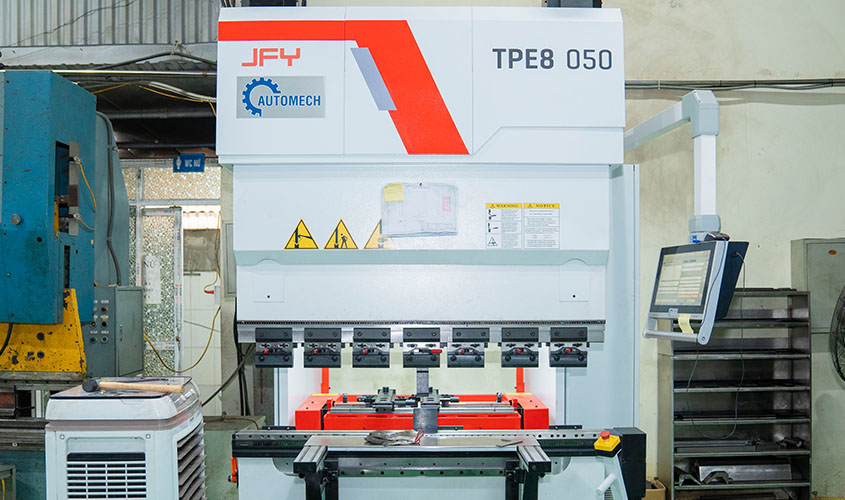
Module Máy chấn JFY TPE8 050:
-
Lực chấn tối đa: 50 tấn (500 kN)
-
Chiều dài chấn (Khổ chấn): 1.500 mm
-
Hệ thống truyền động: Servo điện trực tiếp giúp tăng tốc độ chấn, độ chính xác cao và vận hành mượt mà.
Vì sao năm máy ở năm kích cỡ quan trọng với Quý khách?
-
Đúng máy cho đúng chi tiết. Chi tiết nhỏ chấn trên máy nhỏ thao tác chính xác và nhanh hơn; chi tiết dài có máy dài đủ lực. Không phải “ép” chi tiết vào một máy không phù hợp.
-
Nhiều đơn chạy song song. Đơn chi tiết nhỏ không phải xếp hàng chờ sau đơn chi tiết dài.
-
Có phương án dự phòng. Khi một máy dừng, phần lớn chi tiết có thể chuyển sang máy có chiều dài và lực chấn tương đương hoặc lớn hơn, nếu bộ dao cối phù hợp.
Lưu ý kỹ thuật: lực chấn danh định không đồng nghĩa với chiều dày tối đa. Chiều dày chấn được phụ thuộc đồng thời vào vật liệu, chiều dài đường chấn và bộ cối sử dụng.
|
VẬT LIỆU |
CHIỀU DÀY TỐI ĐA (mm) |
TẠI CHIỀU DÀI CHẤN (mm) |
GHI CHÚ |
|
Thép cacbon |
4m |
4m |
|
|
Inox 201, 304 |
4m |
4m |
|
|
Nhôm |
4m |
4m |
|
CHÚNG TÔI KIỂM SOÁT ĐỘ CHÍNH XÁC NHƯ THẾ NÀO?
-
Tính trải phôi bằng thông số của chính xưởng mình. Kích thước phôi phẳng được tính theo bộ dao cối và vật liệu thực tế tại xưởng, không dùng hệ số chung chung. Đây là điều kiện để chi tiết sau chấn đúng kích thước mà không phải sửa.
-
Lập trình thứ tự chấn trước khi chấn. Thứ tự chấn được xác định để tránh va chạm dụng cụ và hạn chế sai số cộng dồn ở chi tiết nhiều nếp gấp.
-
Chấn thử và kiểm tra chi tiết đầu tiên. Với hàng loạt, chi tiết đầu tiên được đo góc và kích thước trước khi chạy cả lô.
-
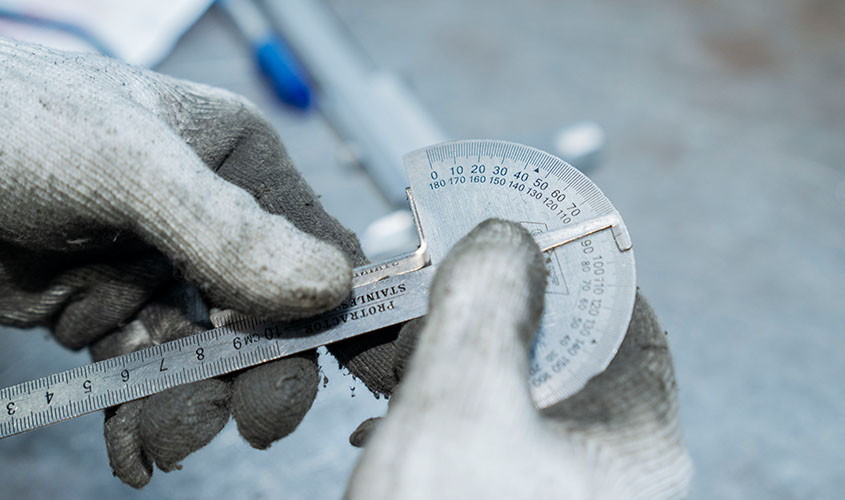
Đo kiểm trong quá trình chấn bằng : Thước đo góc, thước cặp, dưỡng…, không kiểm bằng mắt.
-
Bảo vệ bề mặt thẩm mỹ. Với inox và nhôm cần giữ bề mặt: Giữ màng bảo vệ, tấm lót chống hằn, cối chuyên dụng.
>>> Dung sai góc và kích thước chúng tôi cam kết: Dung sai gốc thì là +,_ 0,5 độ còn kích thước thì là +,_ 0,2 tất cả vật liệu. Hoặc tuỳ thuộc vào chiều dài của sản phẩm: ngắn thì sẽ không có dung sai, sản phẩm dài thì sẽ có dung sai.
GÓP Ý CHO NGƯỜI THIẾT KẾ: NHỮNG CHI TIẾT NHỎ QUYẾT ĐỊNH CHI PHÍ VÀ CHẤT LƯỢNG CHẤN:
Phần lớn lỗi chấn có thể tránh ngay từ bản vẽ. Trước khi báo giá, bộ phận kỹ thuật của chúng tôi kiểm tra các điểm sau và báo lại nếu có rủi ro:
-
Cạnh chấn quá ngắn. Cạnh phải đủ dài để tì lên hai vai cối; cạnh quá ngắn sẽ trượt, sai góc. Chiều dài tối thiểu phụ thuộc chiều dày và bộ cối, kỹ thuật sẽ kiểm tra theo bộ cối có sẵn.
-
Lỗ, rãnh quá gần đường chấn. Vật liệu bị kéo khi chấn làm lỗ méo, lệch. Nếu không thể dời lỗ, có thể thêm rãnh thoát hoặc cắt lỗ sau khi chấn.
-
Thiếu rãnh thoát ở góc. Góc hộp chấn hai phương cần rãnh thoát để vật liệu không bị xé.
-
Bán kính chấn trong. Chọn bán kính theo bộ dao có sẵn giúp giảm chi phí dụng cụ; bán kính quá nhỏ với vật liệu cứng hoặc dày dễ gây nứt.
-
Chiều cán của vật liệu. Với nhôm cứng và thép cường độ cao, chấn song song chiều cán dễ nứt; chúng tôi bố trí phôi khi sắp tấm để đường chấn cắt ngang chiều cán khi có thể.
-
Ghi rõ kích thước chức năng. Kích thước trong hay ngoài, mặt nào là mặt chuẩn lắp ghép — ghi rõ trên bản vẽ giúp tránh hiểu sai.
>>>Lưu ý: Mọi đề xuất điều chỉnh chỉ được thực hiện khi Quý khách đồng ý bằng văn bản.
GIỚI HẠN:
-
Đường chấn dài hơn 4.000 mm.
-
Chiều dày vượt bảng năng lực tương ứng với chiều dài chấn.
-
Chiều cao hộp chấn tối đa: Nếu chấn 4 cạnh là: 20cm, còn 2 cạnh : 10cm;Ngoài ra có nhận chấn cung bán kính lớn (Bán kính lớn thì mình chấn nhiều đường để tạo ra R theo yêu cầu )
Thật từng chi tiết ở công đoạn chấn nghĩa là: chi tiết cuối lô có góc và kích thước như chi tiết đầu lô, được đo bằng dụng cụ chứ không kiểm bằng mắt.
-

Chấn định hình kim loại
Chấn định hình kim loại là quá trình sử dụng lực ép của máy chấn để uốn cong các tấm kim loại phẳng thành các hình dạng 3D chính xác theo bản vẽ kỹ thuật
-

Chấn chi tiết cơ khí
Chấn chi tiết cơ khí là phương pháp gia công biến dạng dùng lực ép của máy chấn để uốn, gấp tấm kim loại phẳng thành các góc, cạnh hoặc hình dạng 3D theo bản vẽ kỹ thuật
-

Chấn máng, khay kim loại
Chấn máng và khay kim loại là phương pháp gia công cơ khí dùng máy chấn (thường là máy thủy lực CNC) để uốn, gấp tấm kim loại phẳng (như inox, sắt, thép, nhôm) thành các hình dạng chữ U, V, máng nước, hoặc các loại khay chứa theo bản vẽ
-

Chấn vỏ máy, vỏ thiết bị
Gia công chấn vỏ máy, vỏ thiết bị là quá trình dùng máy chấn CNC để uốn, gập các tấm kim loại (như sắt, inox, nhôm) thành hình dạng vỏ hộp, vỏ tủ theo đúng bản vẽ kỹ thuật
-

Chấn gấp tủ điện
Chấn gấp tủ điện là quá trình sử dụng máy ép cơ khí hoặc thủy lực (thường là máy chấn CNC) để uốn cong các tấm kim loại phẳng
-

Chấn gấp kim loại tấm
Chấn gấp kim loại tấm là quá trình sử dụng lực ép của máy chuyên dụng để uốn cong tấm kim loại theo các góc độ và hình dạng xác định trên bản vẽ kỹ thuật
-

Chấn gấp nhôm
Chấn gấp kim loại là quá trình sử dụng lực ép của máy chấn để uốn, gấp kim loại tấm theo góc và hình dạng xác định trong bản vẽ kỹ thuật. Quá trình này thường
-

Chấn chữ V, U, L, Z
Gia công chấn các loại thép hình chữ V, U, L, Z là phương pháp dùng máy chấn dập thủy lực để bẻ gập tấm kim loại theo các góc độ và kích thước kỹ thuật khác nhau
-

Chấn gấp thang máng cáp
Chấn/ gấp là một bước cực kỳ quan trọng trong quy trình sản xuất máng cáp. Bước này yêu cầu người thợ vận hành máy phải có tay nghề ổn định
-

Chấn hộp kim loại
Chấn hộp kim loại là quá trình sử dụng máy chấn CNC chuyên dụng để uốn và gấp các tấm kim loại phẳng thành hình dạng hộp theo kích thước kỹ thuật.
-

Chấn gấp khung máy
Chấn gấp kim loại là một quá trình gia công cơ khí quan trọng, nhằm biến đổi tấm kim loại phẳng thành các sản phẩm có hình dạng và kích thước theo yêu cầu
-

Chấn gấp sắt
là phương pháp gia công cơ khí sử dụng lực ép của máy móc để uốn, bẻ góc hoặc tạo hình các tấm sắt thép theo kích thước và hình dáng xác định trên bản vẽ kỹ thuật.
Gia công chấn gấp là gì?
Gia công chấn gấp là quy trình tạo hình kim loại tấm bằng cách uốn cong, gấp theo góc độ và hình dạng mong muốn của bản thiết kế.
Quá trình này sử dụng một lực lớn từ máy móc, thường là máy chấn gấp CNC tác động lên tấm kim loại thông qua bộ khuôn chày (punch) và cối (die) để làm biến dạng vĩnh viễn vật liệu, tạo ra các góc và đường gấp.
Gia công chấn gấp CNC đảm bảo sự đồng đều, tốc độ cao và độ chính xác vượt trội nhờ vào việc lập trình và điều khiển tự động. Đây là một trong những nguyên công cơ bản và quan trọng nhất trong gia công kim loại tấm, quyết định hình dạng 3D cuối cùng của sản phẩm.
- Mục đích chính của gia công chấn gấp CNC:
- Tạo hình chi tiết: Sản xuất các chi tiết có góc, cạnh, hình hộp, khung... từ tấm kim loại phẳng.
- Độ chính xác cao: Đảm bảo sản phẩm đạt đúng các thông số kỹ thuật về góc và kích thước theo bản vẽ thiết kế, phục vụ cho quá trình lắp ráp sau này (ví dụ: vỏ tủ điện, khung máy, máng xối).
3 Phương pháp gia công chấn gấp CNC chủ yếu
Các máy CNC hiện đại cho phép thực hiện nhiều phương pháp chấn gấp khác nhau để đáp ứng yêu cầu phức tạp của chi tiết. Ba phương pháp chính bao gồm:
1. Chấn tự do (Air Bending)
Đây là phương pháp phổ biến nhất do tính linh hoạt cao.
- Nguyên lý: Chày (punch) ép tấm kim loại xuống, nhưng vật liệu không chạm hoàn toàn vào đáy cối (V-die), chỉ tiếp xúc với hai vai cối.
- Kiểm soát góc: Góc gấp được kiểm soát bằng độ sâu chày đi vào cối (lượng vật liệu bị ép xuống).
- Ưu điểm: Có thể tạo ra nhiều góc khác nhau chỉ với một bộ khuôn.
2. Chấn định hình
- Nguyên lý: Chày ép vật liệu tiếp xúc hoàn toàn với bề mặt góc của cối.
- Kiểm soát góc: Góc gấp được xác định trực tiếp bằng góc của khuôn cối (khuôn phải có góc bằng với góc thành phẩm).
- Ưu điểm: Độ chính xác góc cao, giảm thiểu hiện tượng hồi phục đàn hồi
3. Chấn gấp mép/Lên viền
- Nguyên lý: Thực hiện qua hai bước:
+ Sử dụng chày phẳng ép dẹt góc nhọn đó thành một mép gấp kín (180o).
Để nhận được báo giá chính xác nhất, hãy liên hệ với Kim loại tấm Intech. Chúng tôi chuyên gia công chấn gấp CNC theo yêu cầu, cam kết chất lượng cao và giá cạnh tranh. Chúng tôi sẵn sàng tư vấn và thiết kế bản vẽ.

